- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Quand les fournisseurs de composants métalliques nuisent-ils à l’efficacité de la production d’assemblages automatisés ?
Les fabricants de systèmes automobiles, les marques d'électronique grand public et les acheteurs d'armoires industrielles EPC sont souvent confrontés à quatre goulots d'étranglement coûteux lorsqu'ils coopèrent avec des fournisseurs de pliage de tôle non professionnels : un retour élastique incontrôlé et des angles de pliage instables créent un travail de correction manuel massif sur les chaînes d'assemblage automatisées ; les fournisseurs sans conseils de conception DFM laissent des défauts structurels cachés dès les premières étapes de dessin ; Des usines dispersées de pliage, de traitement de surface et d’essais brisent les chaînes de traçabilité des lots et retardent les audits d’usines à l’étranger ; les outils de matrice de faible qualité rayent les surfaces des pièces et augmentent les taux de rejet des produits finis. Lijingda intègre le pliage CNC, l'ingénierie des processus professionnels et l'inspection de la qualité de lots complets sous un même toit d'usine, verrouillant une tolérance de pliage ultra-serrée de ±0,5° tout en fournissant un service d'optimisation de la conception précoce, éliminant les reprises d'assemblage, les pertes liées aux défauts de conception et la stagnation des audits pour les acheteurs transfrontaliers de composants métalliques.
1. La compensation dynamique du retour élastique CNC stabilise la tolérance d'angle pour l'assemblage sans pilote
Les équipements de pliage ordinaires ne disposent pas d'algorithmes de compensation du retour élastique des matériaux en temps réel ; différentes tôles d'acier et d'alliage d'aluminium génèrent un rebond élastique incohérent après le formage, ce qui fait dévier les angles de courbure au-delà de ± 1°. Lors de l'assemblage automatique du robot, les supports pliés mal alignés ne peuvent pas se verrouiller dans les fixations correspondantes, obligeant les usines à affecter des travailleurs supplémentaires pour le découpage manuel et la réduction de la capacité de production quotidienne. Lijing équipe les cintreuses CNC entièrement numériques de modules d'étalonnage du rebond spécifiques aux matériaux, préréglant les paramètres de compensation pour les ébauches en acier inoxydable, en acier laminé à froid et en aluminium. Les données d'inspection de la production de masse vérifient que toutes les pièces pliées finies conservent une tolérance angulaire de ±0,5°, correspondant parfaitement aux normes de positionnement des stations d'assemblage sans pilote à grande vitesse et réduisant le travail de reprise de l'assemblage de plus de 60 %.
2. Les ingénieurs seniors de DFM éliminent les défauts de flexion cachés lors de l'étape de révision des dessins
La plupart des fournisseurs de transformation des métaux exécutent uniquement les dessins tels qu'ils sont soumis, sans évaluation professionnelle du processus ; un rayon de courbure déraisonnable, une bride trop étroite et une conception dans le sens du grain déclenchent des fissures, des plissements après la production en série, obligeant les clients à rouvrir les moules et à suspendre les cycles d'approvisionnement des composants. L'équipe d'ingénieurs chevronnés en tôlerie de l'usine effectue une optimisation DFM gratuite pour tous les appels d'offres, en ajustant la disposition des plis, la taille du flan et le radian de transition en fonction de la ductilité du matériau avant la fabrication formelle du moule. Une intervention précoce en matière de conception évite les révisions de moules en post-production et les pertes liées aux retards de commande, raccourcissant ainsi considérablement le cycle d'itération des échantillons de nouveaux produits pour les équipes de R&D automobiles et électroniques.
3. La production entièrement en boucle fermée réalise des fichiers complets de traçabilité des matériaux par lots
L'externalisation décentralisée du pliage, du polissage et du revêtement rend impossible l'intégration des certificats MTC bruts, des enregistrements du processus de pliage et des données d'inspection finies dans des archives de lots unifiées. Les auditeurs de marques européens et nord-américains suspendront les examens de qualification des fournisseurs sans documents de traçabilité complets. Chaque lot de pièces de pliage Lijingda enregistre les numéros de four en acier brut, les journaux de paramètres de pliage CNC et les rapports de tests dimensionnels finaux, compilant des packages complets de documents d'audit en anglais avec les expéditions. Les données de traçabilité intégrées aident les acheteurs à passer l'inspection d'usine par un tiers sans dépenses supplémentaires en matière de tests de matériaux.
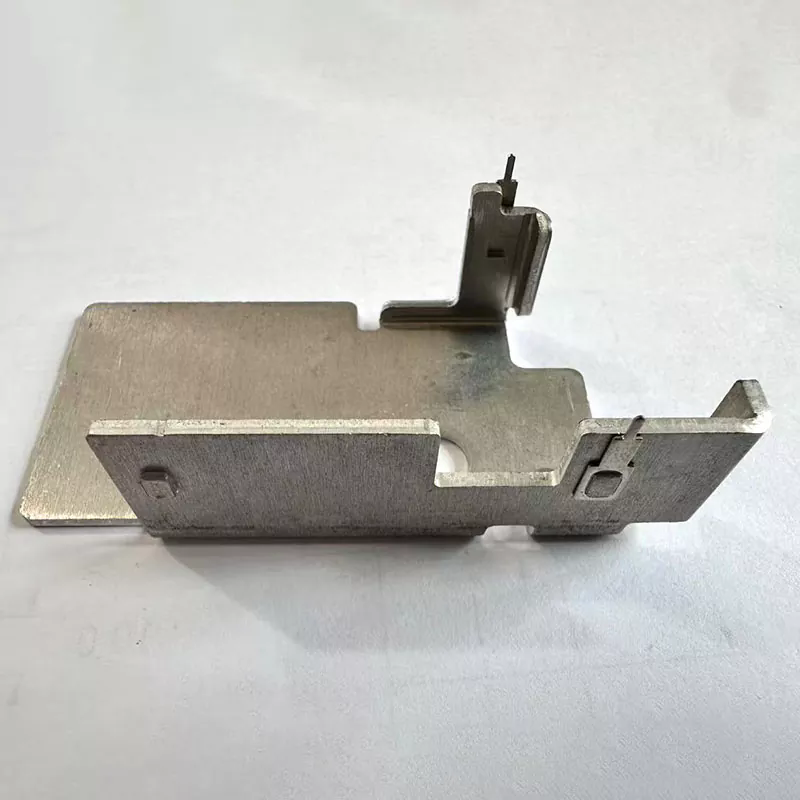
4. Les matrices dédiées polies évitent les rayures de surface après le formage par pliage
Les matrices générales usées et non polies laissent des empreintes profondes et des rayures sur les surfaces des pièces lors du pliage ; les supports et les cadres de châssis rayés échouent à l'inspection de l'apparence des produits finis électroniques et automobiles haut de gamme, ce qui entraîne des coûts de rebut par lots élevés. Tous les poinçons de pliage et matrices en V adoptent un traitement de polissage miroir avant la production formelle, ajoutant un film protecteur amovible sur les surfaces de contact pour éliminer les marques de friction. Même les composants de pliage décoratifs en aluminium minces conservent des surfaces lisses et sans rayures sans procédures de polissage secondaire, réduisant ainsi les dépenses de traitement de surface post-traitement pour les fabricants OEM.
5. La correspondance multi-alliage équilibre la structure légère et la rigidité mécanique
Un matériau en feuille universelle unique ne peut pas satisfaire aux exigences de charge différenciées des dissipateurs thermiques électroniques minces et des supports de châssis automobiles lourds. Les plaques trop épaisses augmentent le poids total du produit tandis que les feuilles minces se déforment facilement sous des charges vibratoires à long terme. L'usine attribue des ébauches métalliques ciblées en fonction des paramètres de charge du client : aluminium fin pour les cadres de dissipation thermique électronique, acier laminé à froid moyen pour les supports d'armoires, acier inoxydable épais pour les supports structurels des véhicules. La conception optimisée de l'épaisseur de la feuille conserve une résistance à la flexion suffisante tout en atteignant les objectifs de produits légers, réduisant ainsi le coût global des matériaux du produit fini pour les marques d'équipement.
6. Le pliage et le post-traitement à guichet unique raccourcissent le cycle de livraison des commandes transfrontalières
Les fournisseurs qui ne fournissent que des produits semi-finis nus et pliés obligent les acheteurs à s'approvisionner en services de placage, de revêtement en poudre et d'ébavurage séparément auprès d'ateliers tiers, prolongeant ainsi le délai total de commande de plus de 10 jours ouvrables. Lijingda intègre en interne des lignes de production de pliage, d'ébavurage, de sablage et de revêtement de surface multi-types, finissant tous les maillons de traitement dans une seule usine sans sous-traitance externe. La planification de production unifiée accélère la livraison des commandes groupées, aidant ainsi les marques OEM à stocker des composants métalliques avant les augmentations de production saisonnières.